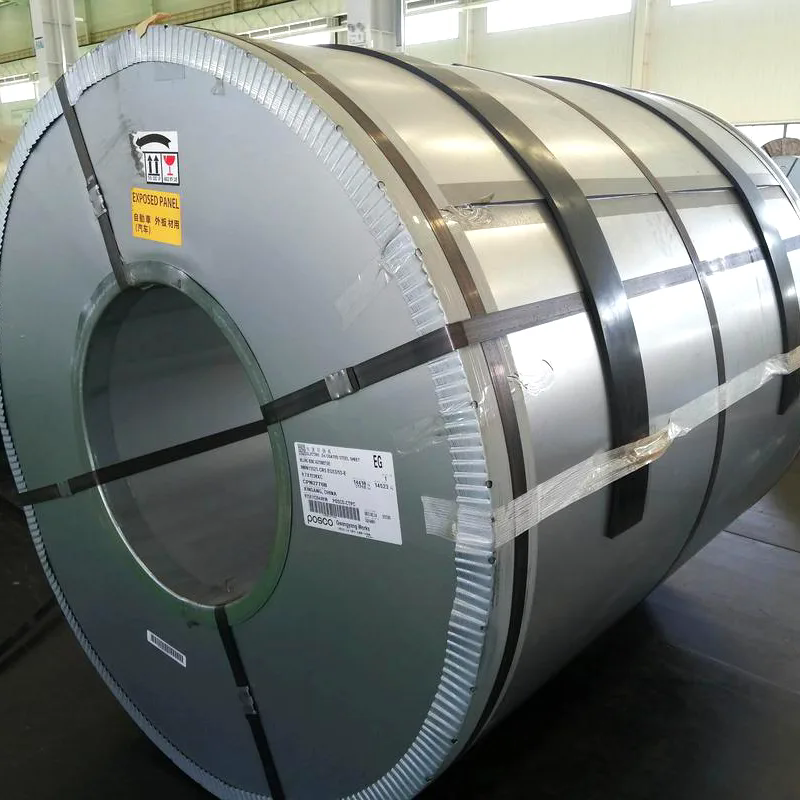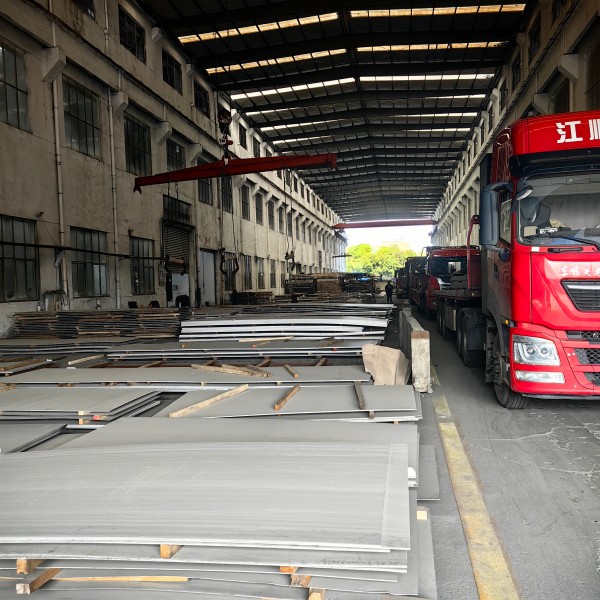
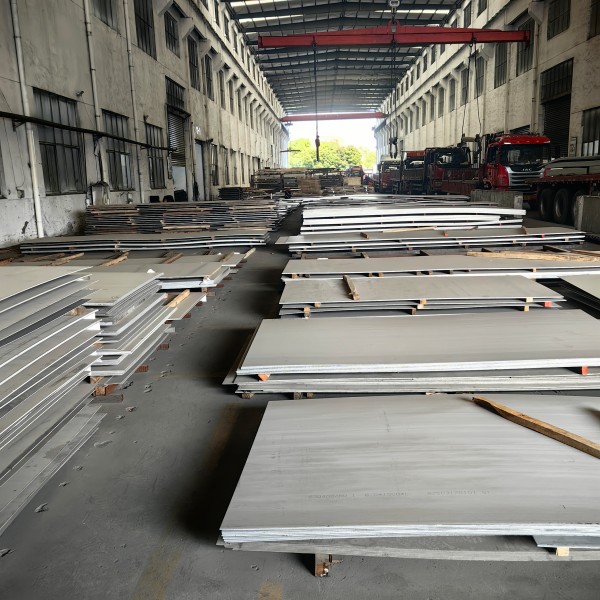
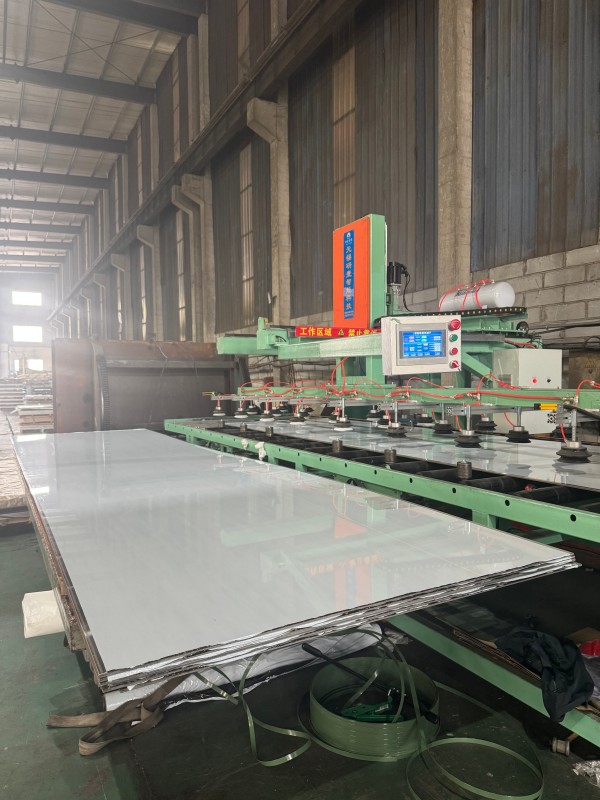
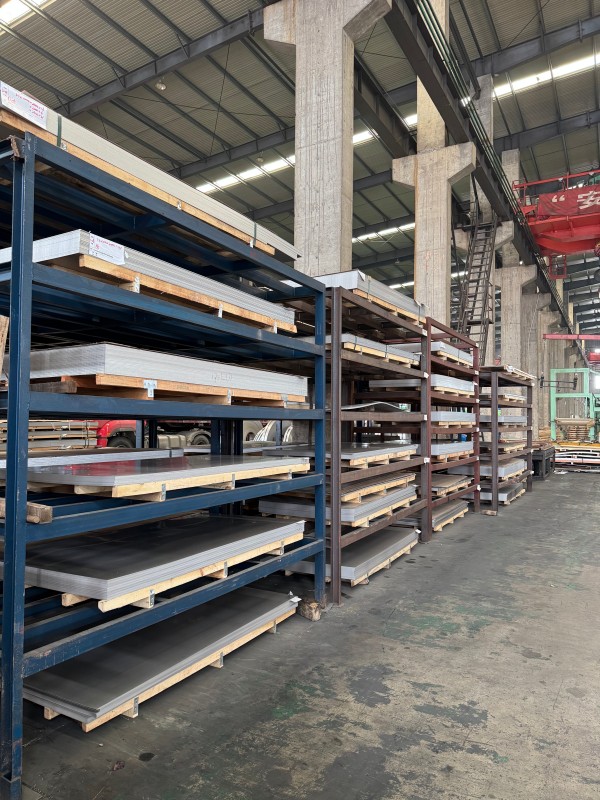
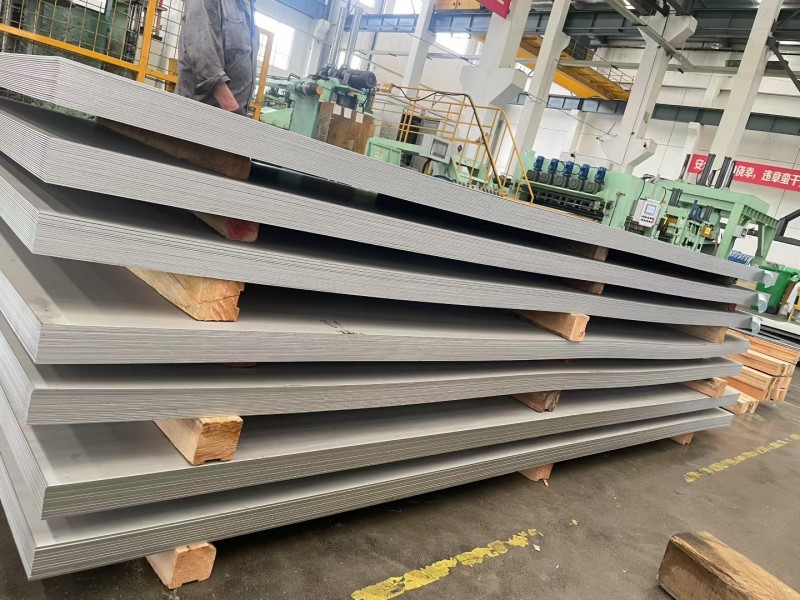
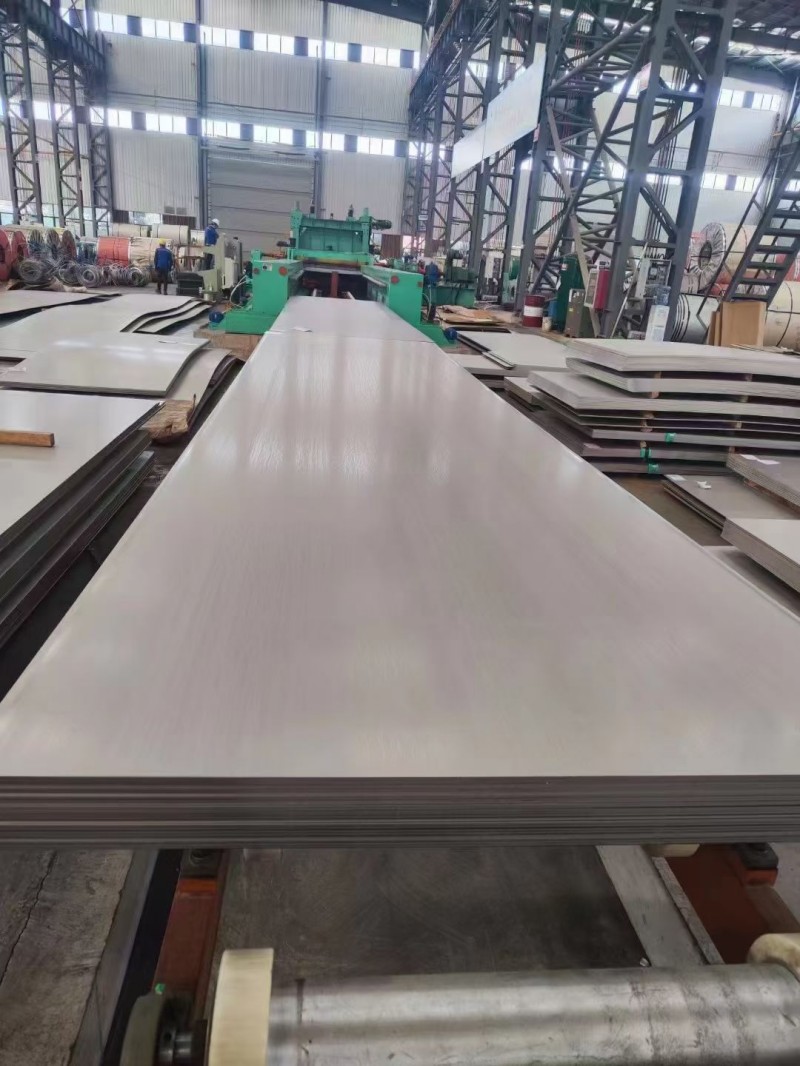
İsti haddelenmiş 304 paslanmayan polad təbəqə
İsti yayılmış 304 paslanmayan polad təbəqələr tam təchizat zəncirini təklif edir. Ölçülü emal baxımından, biz dəqiq montaj ehtiyaclarını ödəmək üçün ciddi dözümlülük nəzarəti ilə sabit uzunluqlu hamarlama, dəqiq dilimləmə və qeyri-müntəzəm formalı hissələrin kəsilməsini dəstəkləyirik. Aparıcı Çin fabrikimiz keyfiyyətə zəmanət verir; vərəqlərin hər bir partiyası orijinal istehsalçının material keyfiyyət sertifikatı ilə gəlir və biz üçüncü tərəfin təkrar yoxlamasını dəstəkləyən spektral sınaq və qeyri-dağıdıcı sınaq kimi yoxlama xidmətləri təklif edirik.
İsti haddelenmiş 304 paslanmayan polad təbəqələr sənaye sahələrində geniş istifadə olunan, milli GB/T 4237 standartına və ASTM və JIS kimi beynəlxalq standartlara uyğun, geniş spesifikasiyalara malik olan austenitik paslanmayan polad təbəqələrdir. Fabrikimizin standart qalınlıq diapazonu 3,0 mm-60 mm-dir, 200 mm-ə qədər fərdiləşdirilə bilən əlavə qalın lövhələrlə. Ən çox yayılmış vərəq enləri 1500mm, 1800mm və 2000mm-dir, standart uzunluğu 6000mm-dir və qeyri-standart ölçülər də fərdiləşdirilə bilər. Standart səth işi NO.1 isti yayılmış və turşudur, vahid tutqun gümüşü-ağ görünüşə malikdir. Orta nazik plitələr (3-12 mm) ilk növbədə avadanlıq çərçivələri və bələdiyyə struktur komponentləri üçün istifadə olunur, daha qalın plitələr (16 mm və yuxarı) təzyiqli gəmilərdə, kimyəvi saxlama çənlərində, ağır maşınlarda və digər ağır yük daşıyan tətbiqlərdə geniş istifadə olunur.
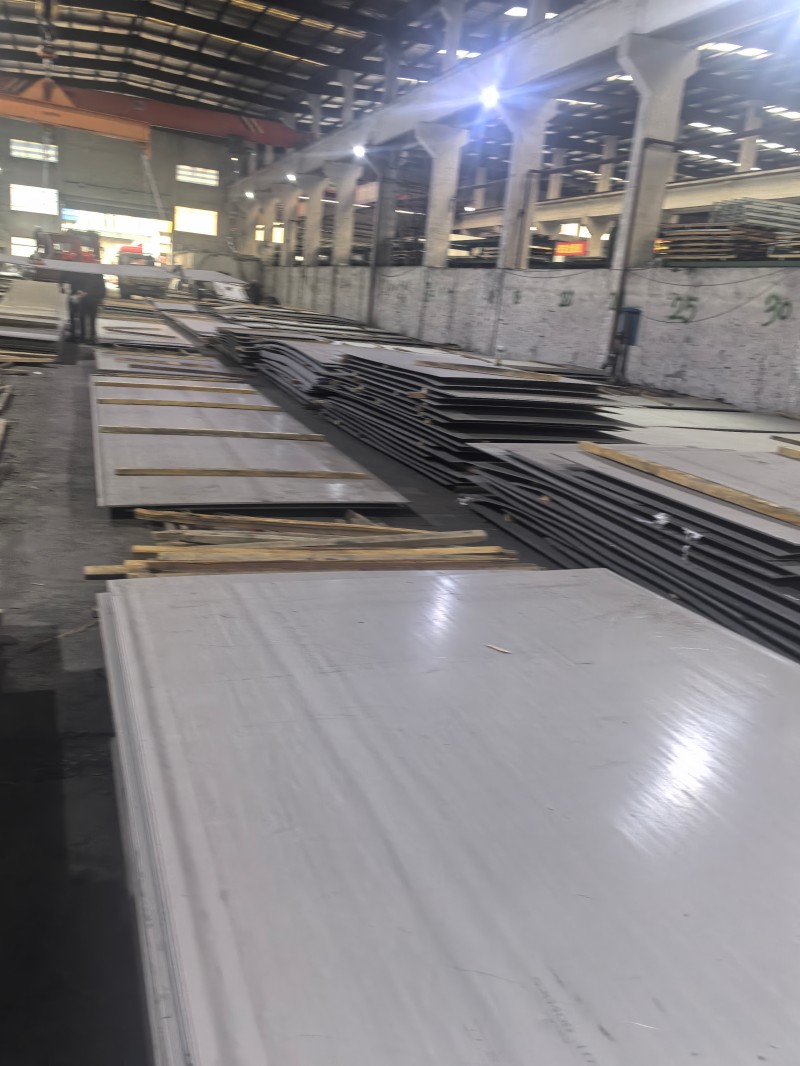
İsti yayılmış 304 Paslanmayan Polad Plitənin Əsas İstehsal Prosesi
I. Plitələrin hazırlanması və qızdırılması
Xammal bazası: Davamlı tökmə 304 austenitik paslanmayan polad plitə, standart qalınlıq 150-250 mm
İlkin müalicə: Ocağın girişindən əvvəl səth çatlarının, daxilolmaların və digər əsas qüsurların üyüdülməsi
İstilik Avadanlıqları: Gəzinti şüası sobası
Proses Parametrləri: 1200-1250 ℃ aralığında vahid qızdırma
Əsas Nəzarət Nöqtələri: Bir fazalı austenitik quruluşun əldə edilməsi, deformasiyaya qarşı müqavimətin azaldılması və həddindən artıq istiləşmənin və dənəvər xromun tükənməsinin qarşısının alınması
II. Kobud yayma prosesi
Əvvəlcədən proses: Səthdən ilkin oksid şkalasını çıxarmaq və onun boşqab səthinə sıxılmasının qarşısını almaq üçün yüksək təzyiqli suyun kireçdən təmizlənməsi
Yayma üsulu: kobud dəyirmanda çoxkeçidli döngə yayma
Formalaşdırma nəticəsi: 200 mm qalınlığında plitə 30-60 mm aralıq plitələrə yuvarlanır
Əsas Nəzarət Nöqtələri: Genişlik tolerantlığına və boşqab düzlüyünə nəzarət, ilkin taxıl zərifliyi
III. Yuvarlama prosesini bitirin
Avadanlıq Uyğunluğu
3-12 mm nazik boşqab: Orta və ağır boşqablar üçün 7 davamlı yayma dəyirmanı (14 mm və yuxarı): tək stendli dönərli dəyirman
Üç Əsas Nəzarət Göstəricisi
Son yuvarlanma temperaturu: Kövrək faza yağıntılarının qarşısını almaq üçün 900-1000 ℃ austenitik diapazonda sabitdir
Qalınlıq Dəqiqliyi: AGC avtomatik qalınlığa nəzarət sistemi, milli standart dəqiqlik ±0.1~±0.3mm
Plitə şəklinə nəzarət: Bükülmə və sürüşmə rulon texnologiyası vasitəsilə boşqabın düzlüyünü təmin edir
Proses Çətinlikləri: 304 paslanmayan polad adi karbon poladdan daha yüksək deformasiya müqavimətinə malikdir, daha yüksək dəyirman yükü və rulon forması dəqiqliyi tələb edir
IV. Laminar axının soyudulması və formalaşmasının qəbulu
Soyutma prosesi: vahid soyutma və soyutma sürətinə dəqiq nəzarət üçün laminar axın soyutma sistemi
Əsas məqsəd: qaba taxılların qarşısını almaq və boşqabın gücü və plastikliyi kimi vahid və sabit mexaniki xüsusiyyətləri təmin etmək
Qəbul üsulu
3-12 mm nazik boşqablar: Asan davamlı emal və daşınma üçün isti yayılmış polad rulonlara bükülür.
14 mm qalınlığında boşqablar: birbaşa orta qalınlıqda tək plitələrə uzunluğa kəsin.
V. Məhlulun Yuyulması (Əsas Əsas Proses)
Prosesin zəruriliyi: İsti yayma və soyutma xrom karbid birləşmələrini çökdürəcək, taxıllar arasında xromun tükənməsinə səbəb olacaq və korroziyaya davamlılığı əhəmiyyətli dərəcədə azaldacaq.
Proses Parametrləri: 1050-1100 ℃-ə qədər qızdırma və saxlama, sonra otaq temperaturuna qədər sürətli su/hava soyutma.
Əsas funksiya: Karbidlər austenitik matrisə tamamilə həll olunur, bir fazalı strukturda kilidlənir və korroziyaya davamlılığı və plastikliyi bərpa edir.
Avadanlıq seçimi:
Yayılmış Plitələr: Davamlı tavlama sobasında toplu emal
Qalın Plitələr: Araba tipli tavlama sobası
VI. Turşulama və passivləşdirmə
Əsas funksiya: isti yayma və tavlamadan sonra sıx oksid şkalasını aradan qaldırır, əsas korroziyaya davamlılığı yaxşılaşdırmaq üçün səthdə passivasiya filmi yaradır.
İki Mərhələli Proses:
Kükürd turşusunun əvvəlcədən turşulanması: Oksid şkalasının strukturunu boşaldır
Nitrik Turşu + Hidrofluorik Turşu Qarışıq Turşu Son Turşu: Oksid qatını hərtərəfli təmizləyir və eyni zamanda passivasiyanı tamamlayır.
Hazır məhsulun səthi: vahid tutqun gümüşü-ağ NO.1 Standart isti haddelenmiş səth
Əsas Nəzarət Nöqtələri: Həddindən artıq turşu duzlanması və qranullar arası korroziyadan qaçmaq üçün turşu məhlulunun nisbətinə və islatma vaxtına dəqiq nəzarət edin.
VII. Bitirmə və Zavod yoxlaması
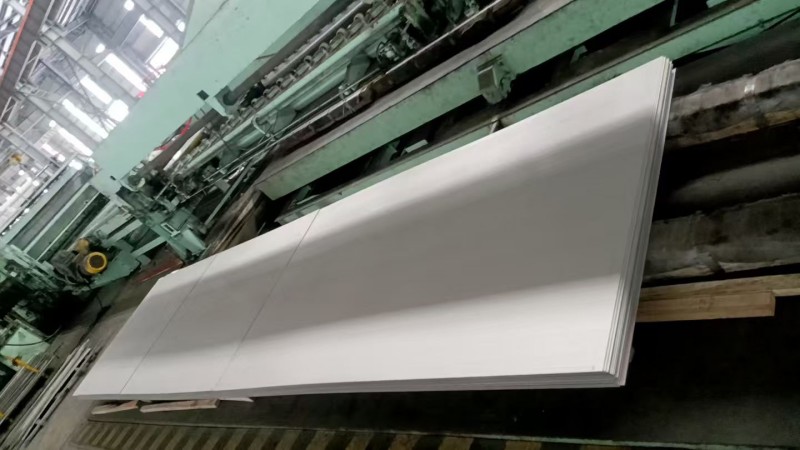
Bitirmə Prosesi: Düzləşdirici maşın boşqab şəklini düzəldir, kənar kəsmə qurğusu tərəfləri kəsir və müəyyən edilmiş ölçülərə qədər uzunluq kəsir.
Yoxlama Prosesi
Rulo/Vərəq Təftişi: Qalınlığa dözümlülük, səth keyfiyyəti
Nümunələrin yoxlanılması: Mexanik xassələri, kimyəvi tərkibi
Çatdırılma: Orijinal zavod keyfiyyət sertifikatının verilməsi
İsti yayılmış 304 paslanmayan polad təbəqənin qiymətinə hansı amillər təsir edir?
I. Xammal Xərcləri: Qiymət Dəyişmələri üçün Əsas Dəstək
Xammal xərcləri isti yayılmış 304 paslanmayan polad təbəqənin ümumi dəyərinin təxminən 80% -ni təşkil edir və bu, onları qiymət dəyişkənliyinin əsas sürücüsü halına gətirir.
1. Nikel əsaslı xammallar: 304 paslanmayan polad 8%-10,5% nikeldən ibarətdir. Nikel xərcləri xammal dəyərinin təxminən yarısını təşkil edir, bu da onu qiymət dəyişmələrində ən güclü dəyişən halına gətirir. Yerli polad dəyirmanları nikel mənbələri kimi ilk növbədə yüksək nikelli çuqun və 304 paslanmayan polad qırıntılarından istifadə edir və az miqdarda elektrolitik nikel əlavə edir. Beynəlxalq LME nikel qiymətləri, İndoneziyanın nikel filizi/nikel çuqun ixracı siyasəti və nikel tələbinin yeni enerji batareyalarına yönləndirilməsi birbaşa metal təbəqənin qiymətinə təsir göstərir.
2. Ferroxrom xammalı: 304 paslanmayan polad 18%-20% xrom ehtiva edir. Yüksək karbonlu ferroxrom ikinci ən böyük ərinti dəyəri maddəsidir. Cənubi Afrika və Qazaxıstan kimi əsas istehsalçı ölkələrdəki tədarük dəyişiklikləri, eləcə də yerli ferroxrom istehsal gücündən istifadə nisbəti məsrəflər nəzərə alınmaqla təbəqə metal qiymətlərinə təsir edəcək.
3. Enerji və köməkçi materiallar: İsti yayma yüksək enerji sərf edən bir prosesdir. Elektrik enerjisi və koks qiymətlərindəki dalğalanmalar yayma xərclərinə birbaşa təsir göstərir. Eyni zamanda, turşu və passivləşdirmə üçün istifadə olunan kimyəvi xammalın qiyməti də №1 isti haddelenmiş turşu səthinin son qiymətinə bir qədər təsir edəcək.
II. Tələb və Tələb Strukturu: Qısamüddətli Qiymət Dəyişmələrinin Birbaşa Təhlükəsizliyi
1. Təchizat tərəfi: Böyük yerli paslanmayan polad dəyirmanların gücün buraxılması və texniki xidmət/istehsalın azaldılması planları spot bazar təchizatını birbaşa müəyyən edir. İnternetə gələn yeni tutum və idxal olunan isti haddelenmiş poladın axını bazarda təklif təzyiqini artıracaq və qiymət artımlarını boğacaq. Ətraf mühitin mühafizəsinə qoyulan məhdudiyyətlər və enerji istehlakına nəzarət gücləndirildikdə, polad dəyirmanının işləmə dərəcələri azalır və tədarükün azalması qiymətləri dəstəkləyir.
2. Tələb tərəfi: İsti haddelenmiş 304 polad əsasən kimyəvi saxlama çənlərində, təzyiqli gəmilərdə, ağır maşınlarda və bələdiyyə infrastrukturunda istifadə olunur. Aşağı sənaye sahələrinin əməliyyat dərəcələri və layihənin başlama qrafikləri satınalma tələbini birbaşa müəyyən edir. Sənaye mövsümi zirvələri və qeyri-pik mövsümləri yaşayır. "Qızıl Sentyabr və Gümüş Oktyabr" və ilin sonu/ilin əvvəli ehtiyat dövrü ərzində pik tələb qiymətləri artırmağa meyllidir, yay mövsümündə zəif tələb isə qiymətlərə aşağı təzyiq göstərir.
3. İnventar səviyyələri: Sosial inventar və polad dəyirmanı inventarları tələb və təklif əlaqəsinin birbaşa əksidir. Ehtiyatlar yığılmağa davam etdikdə və spot mallar yığılanda, treyderlər və polad zavodları inventarları köçürmək üçün qiymətləri aşağı salmağa daha çox hazırdırlar; ehtiyatlar aşağı səviyyələrə endirildikdə, tədarükçülər qiymətləri saxlamağa daha çox istəklidirlər, bu da qiymətlərin enişdən daha çox yüksəlmə ehtimalını artırır.
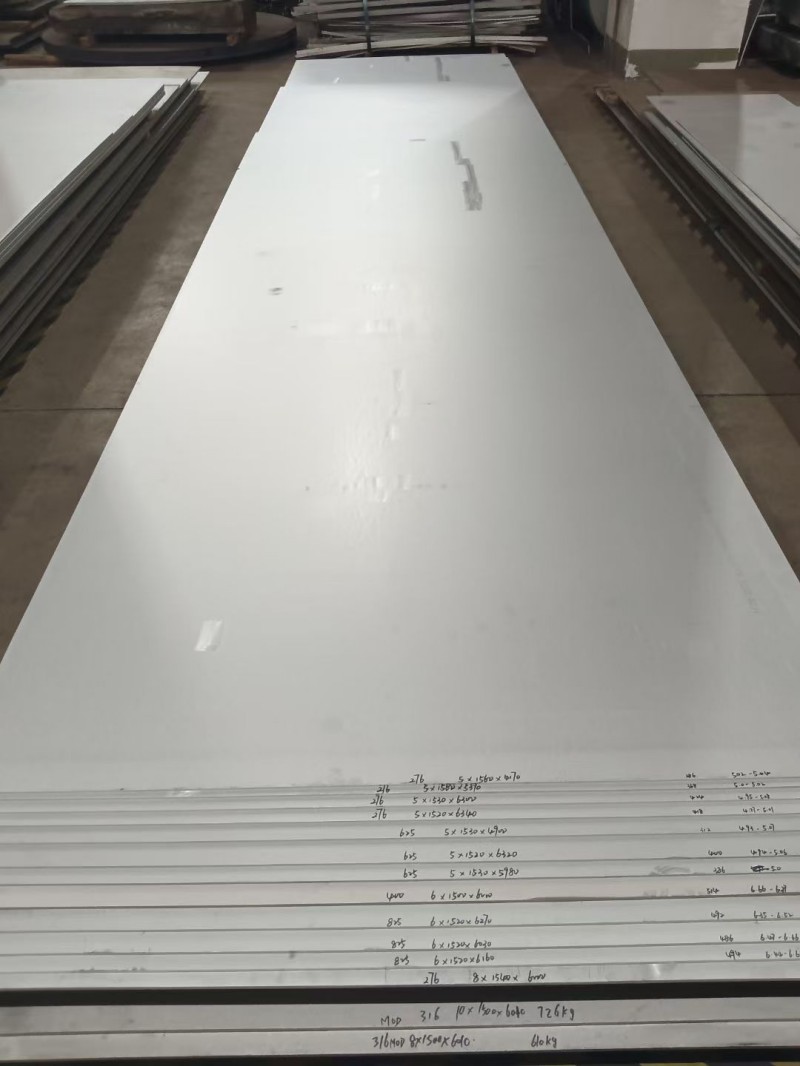
Eyni materialdan isti yayılmış 304 paslanmayan polad plitələr spesifikasiyalara, standartlara və emal tələblərinə görə əhəmiyyətli qiymət fərqlərinə malik ola bilər:
1. Qalınlıq və en: Standart 3-12 mm orta nazik boşqablar qalınlığa görə qiymət verilir. 16 mm-dən qalın plitələr daha çox yuvarlanan keçid tələb edir və daha uzun istehsal dövrlərinə malikdir, nəticədə qalınlıq artdıqca qiymətlər artır. 60 mm-dən yuxarı həddindən artıq qalın lövhələr yüksək istehsal maneələrinə və məhdud tutuma malikdir və bu, daha əhəmiyyətli mükafata səbəb olur. Plitələrin eninə gəldikdə, standart 1500 mm eni ən aşağı qiymətə malikdir, 1800 mm, 2000 mm genişlikli boşqablar və qeyri-standart uzunluqdakı lövhələrin hamısı qiymət artımının müxtəlif dərəcələrinə malikdir.
2. Standartlar və Tolerantlıqlar: GB/T 4237 (Çin milli standartı), ASTM (Amerika standartı) və JIS (Yapon standartı) kimi müxtəlif standartlara uyğun olan lövhələr qiymət fərqləri ilə nəticələnən müxtəlif kompozisiya və tolerantlıq tələblərinə malikdir. Müsbət dözümlülükləri olan plitələr və vərəq-vərəq dağıdıcı sınaq tələb edən təzyiq qabı lövhələri adi sənaye plitələrindən daha bahalıdır.
3. Əlavə emal xidmətləri: Əsas qiymət №1 turşu səthi üçündür. CNC hamarlanması, dilimləmə, lazerlə kəsmə, qumlama/tel çəkmə və s. kimi ikinci dərəcəli emal hər proses üçün əlavə emal haqqı tələb edəcək və nəticədə son alış qiyməti artacaq.
Əlaqədar Kateqoriya
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
Hanyu Jingu, Yüksək Texnologiyalar Zonası, Jinan şəhəri, Şandun əyaləti, Çin
-
Tel
-
E-poçt
Karbon Polad, Paslanmayan Polad, Sinklənmiş Polad və ya qiymət siyahısı ilə bağlı suallarınız üçün e-poçtunuzu bizə buraxın və biz 24 saat ərzində əlaqə saxlayacağıq.


Xəbər Tövsiyələri